Respuesta directa: elija el equipo CNC para componentes de sillas a partir del plano y del proceso. Una pata, travesaño, respaldo o reposabrazos puede requerir preparación de la pieza en bruto, perfilado, taladrado, uniones, acceso angular y lijado.
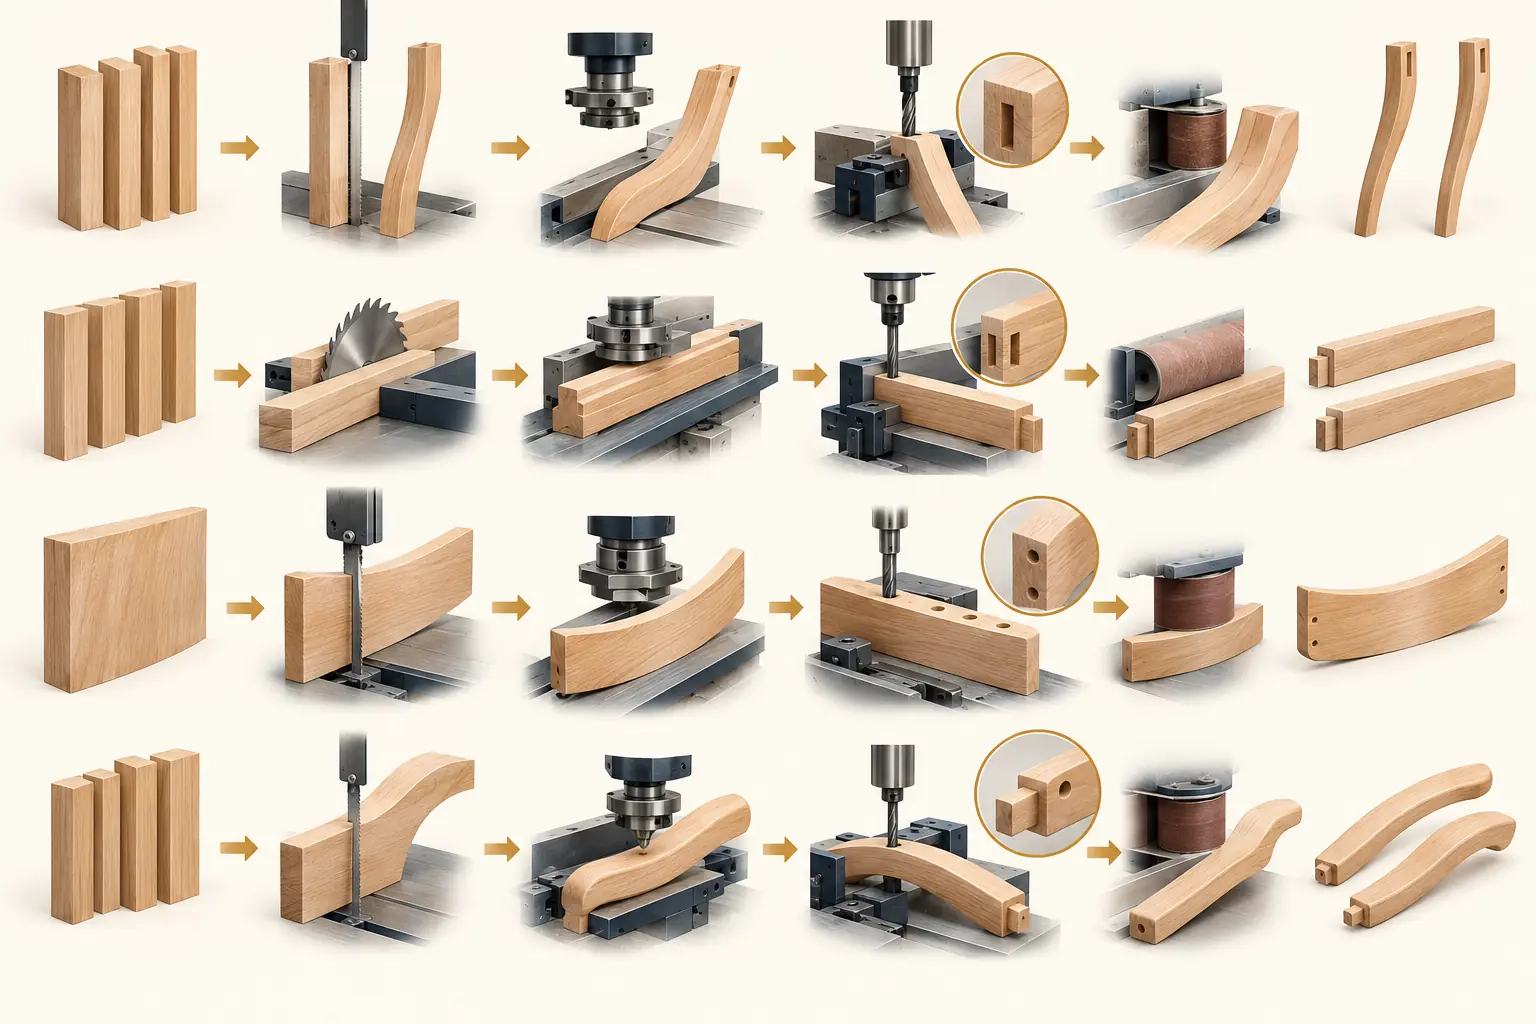
Empiece por la familia de piezas y las caras de mecanizado
Dos piezas de silla que parecen similares pueden exigir equipos distintos. Revise el contorno en bruto, el perfil acabado, los taladros, mortajas, espigas, cortes de extremo, superficies curvas, caras de lijado y la posible versión izquierda o derecha antes de decidir el equipo.
Mapa de proceso y equipos
| Familia | Proceso que se debe revisar | Equipo Jasper CNC a evaluar |
|---|---|---|
| Patas | Corte de blanco, perfilado, taladrado o preparación de unión. | MDD para blancos curvos; MDX para perfiles repetidos; MD-505A cuando se confirma acceso angular o multifaz. |
| Travesaños y respaldos | Preparación, mecanizado de extremos, taladrado, perfilado y uniones. | VH-M, MD-1200D4, MD-1200D8W o MD-505A según plano y proceso validado. |
| Reposabrazos y bastidores | Blanco cercano a medida, superficies conformadas, unión y lijado. | MDD, MDX, MD-505A o 1325A tras revisar alcance, fijación y operaciones. |
Seleccione el proceso en el orden de fabricación
Prepare una pieza en bruto que conserve la referencia
Para piezas curvas o irregulares, determine primero si se necesita un blanco cercano a medida antes del perfilado. La sierra de cinta CNC MDD se evalúa para cortar repetidamente blancos curvos; una moldurera de cuatro caras se considera solo para material recto cuyo perfil se adapte a ese proceso.
Relacione el perfilado con la geometría y la repetibilidad
MDX puede evaluarse para perfiles repetidos de componentes curvos o conformados. El perfil, las caras de referencia, el margen de material, el emparejamiento izquierda/derecha y la estrategia de fijación siguen requiriendo revisión del plano.
Separe el taladrado repetitivo del acceso complejo
Para operaciones repetidas de taladrado y fresado, revise caras de trabajo, estaciones, carga y utillaje. Use capacidad de cinco ejes solo si la herramienta debe aproximarse desde ángulos cambiantes o si una configuración más simple no alcanza las uniones y caras requeridas.
Qué enviar antes de pedir cotización
- Planos 2D o 3D y muestras representativas.
- Especie de madera, dimensiones en bruto y acabadas.
- Caras, perfiles, taladros, mortajas, espigas y superficies visibles.
- Familias de piezas, variantes izquierda/derecha, tamaño de lote, cambio de producto y método de carga.
- Plano de fábrica, electricidad, aire, extracción, manipulación y criterios de aceptación.
Preguntas frecuentes
¿Qué máquina CNC se utiliza para patas de sillas?
No existe una sola máquina para todas las patas. Revise si el blanco es recto o curvo, además de perfil, taladros, uniones, acceso de herramienta y fijación.
¿Los respaldos curvos siempre necesitan cinco ejes?
No. Un contorno curvo no define por sí solo el número de ejes; importan el acceso de herramienta, los rasgos necesarios y la estabilidad de la fijación.
¿Qué importa más para una cotización?
Planos, material, dimensiones, caras mecanizadas, uniones, flujo actual, ritmo de producción, cambios, distribución y criterios de aceptación.
Conclusión
La mejor decisión para fabricar sillas parte del componente: identifique blanco, perfil, caras, uniones, utillaje y superficies de lijado. La configuración final debe confirmarse con el plano y una revisión real del proceso.