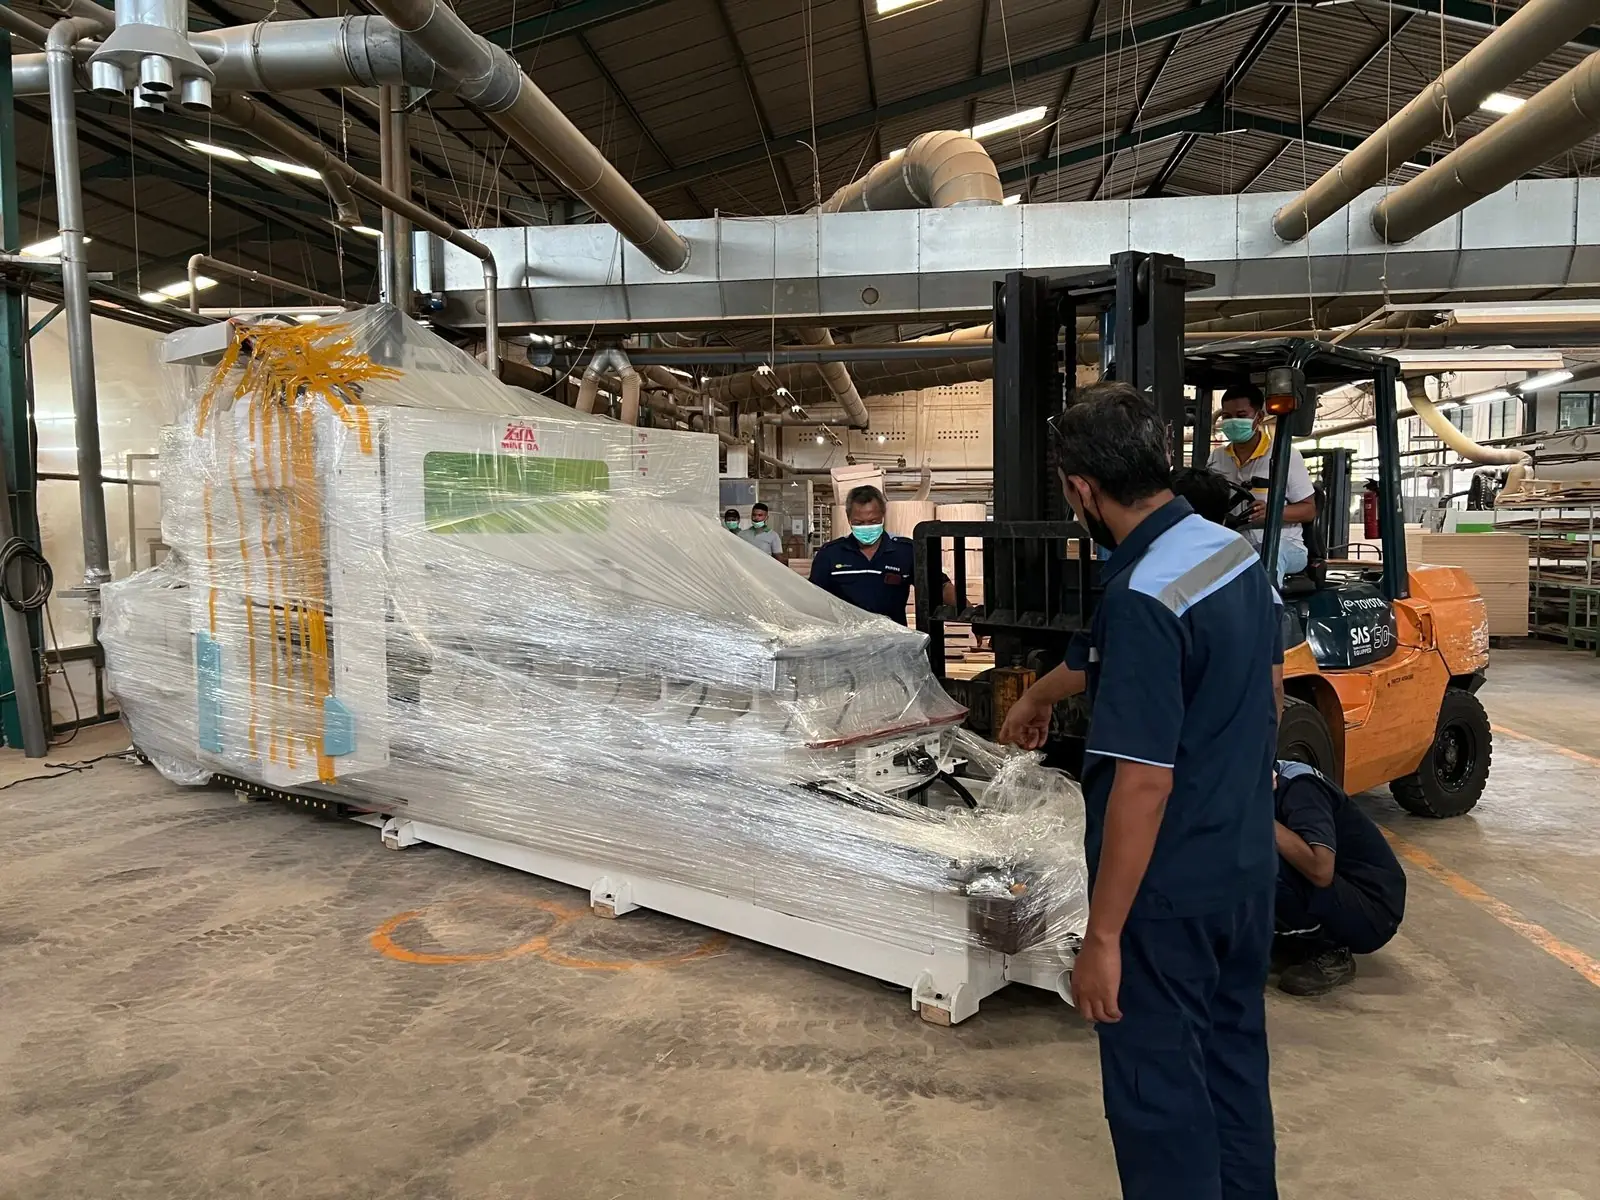
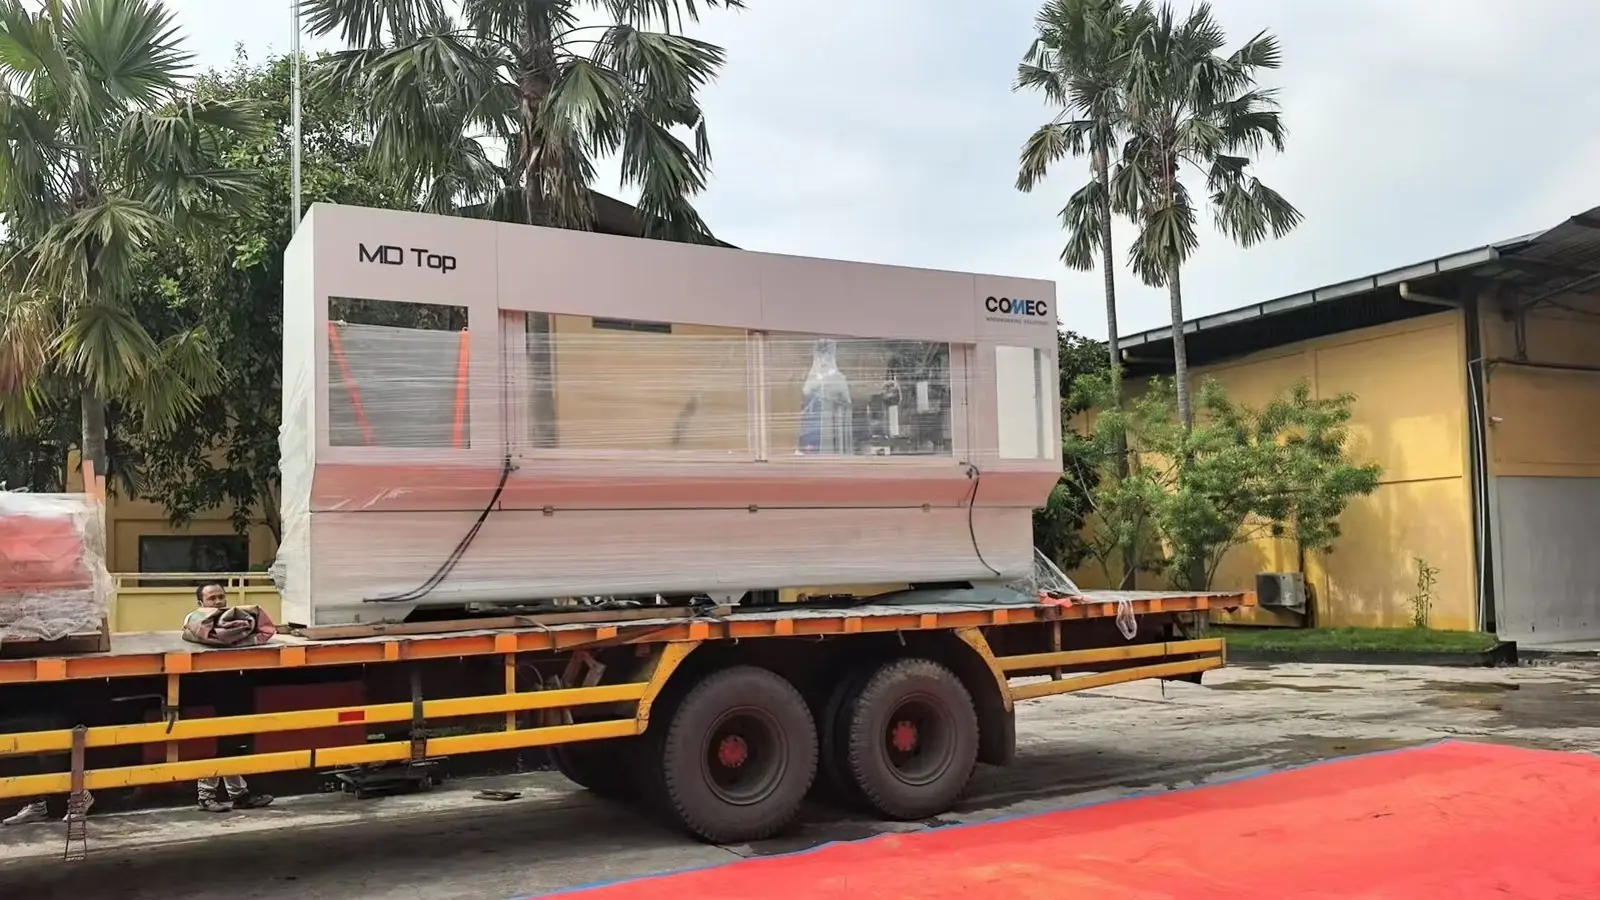
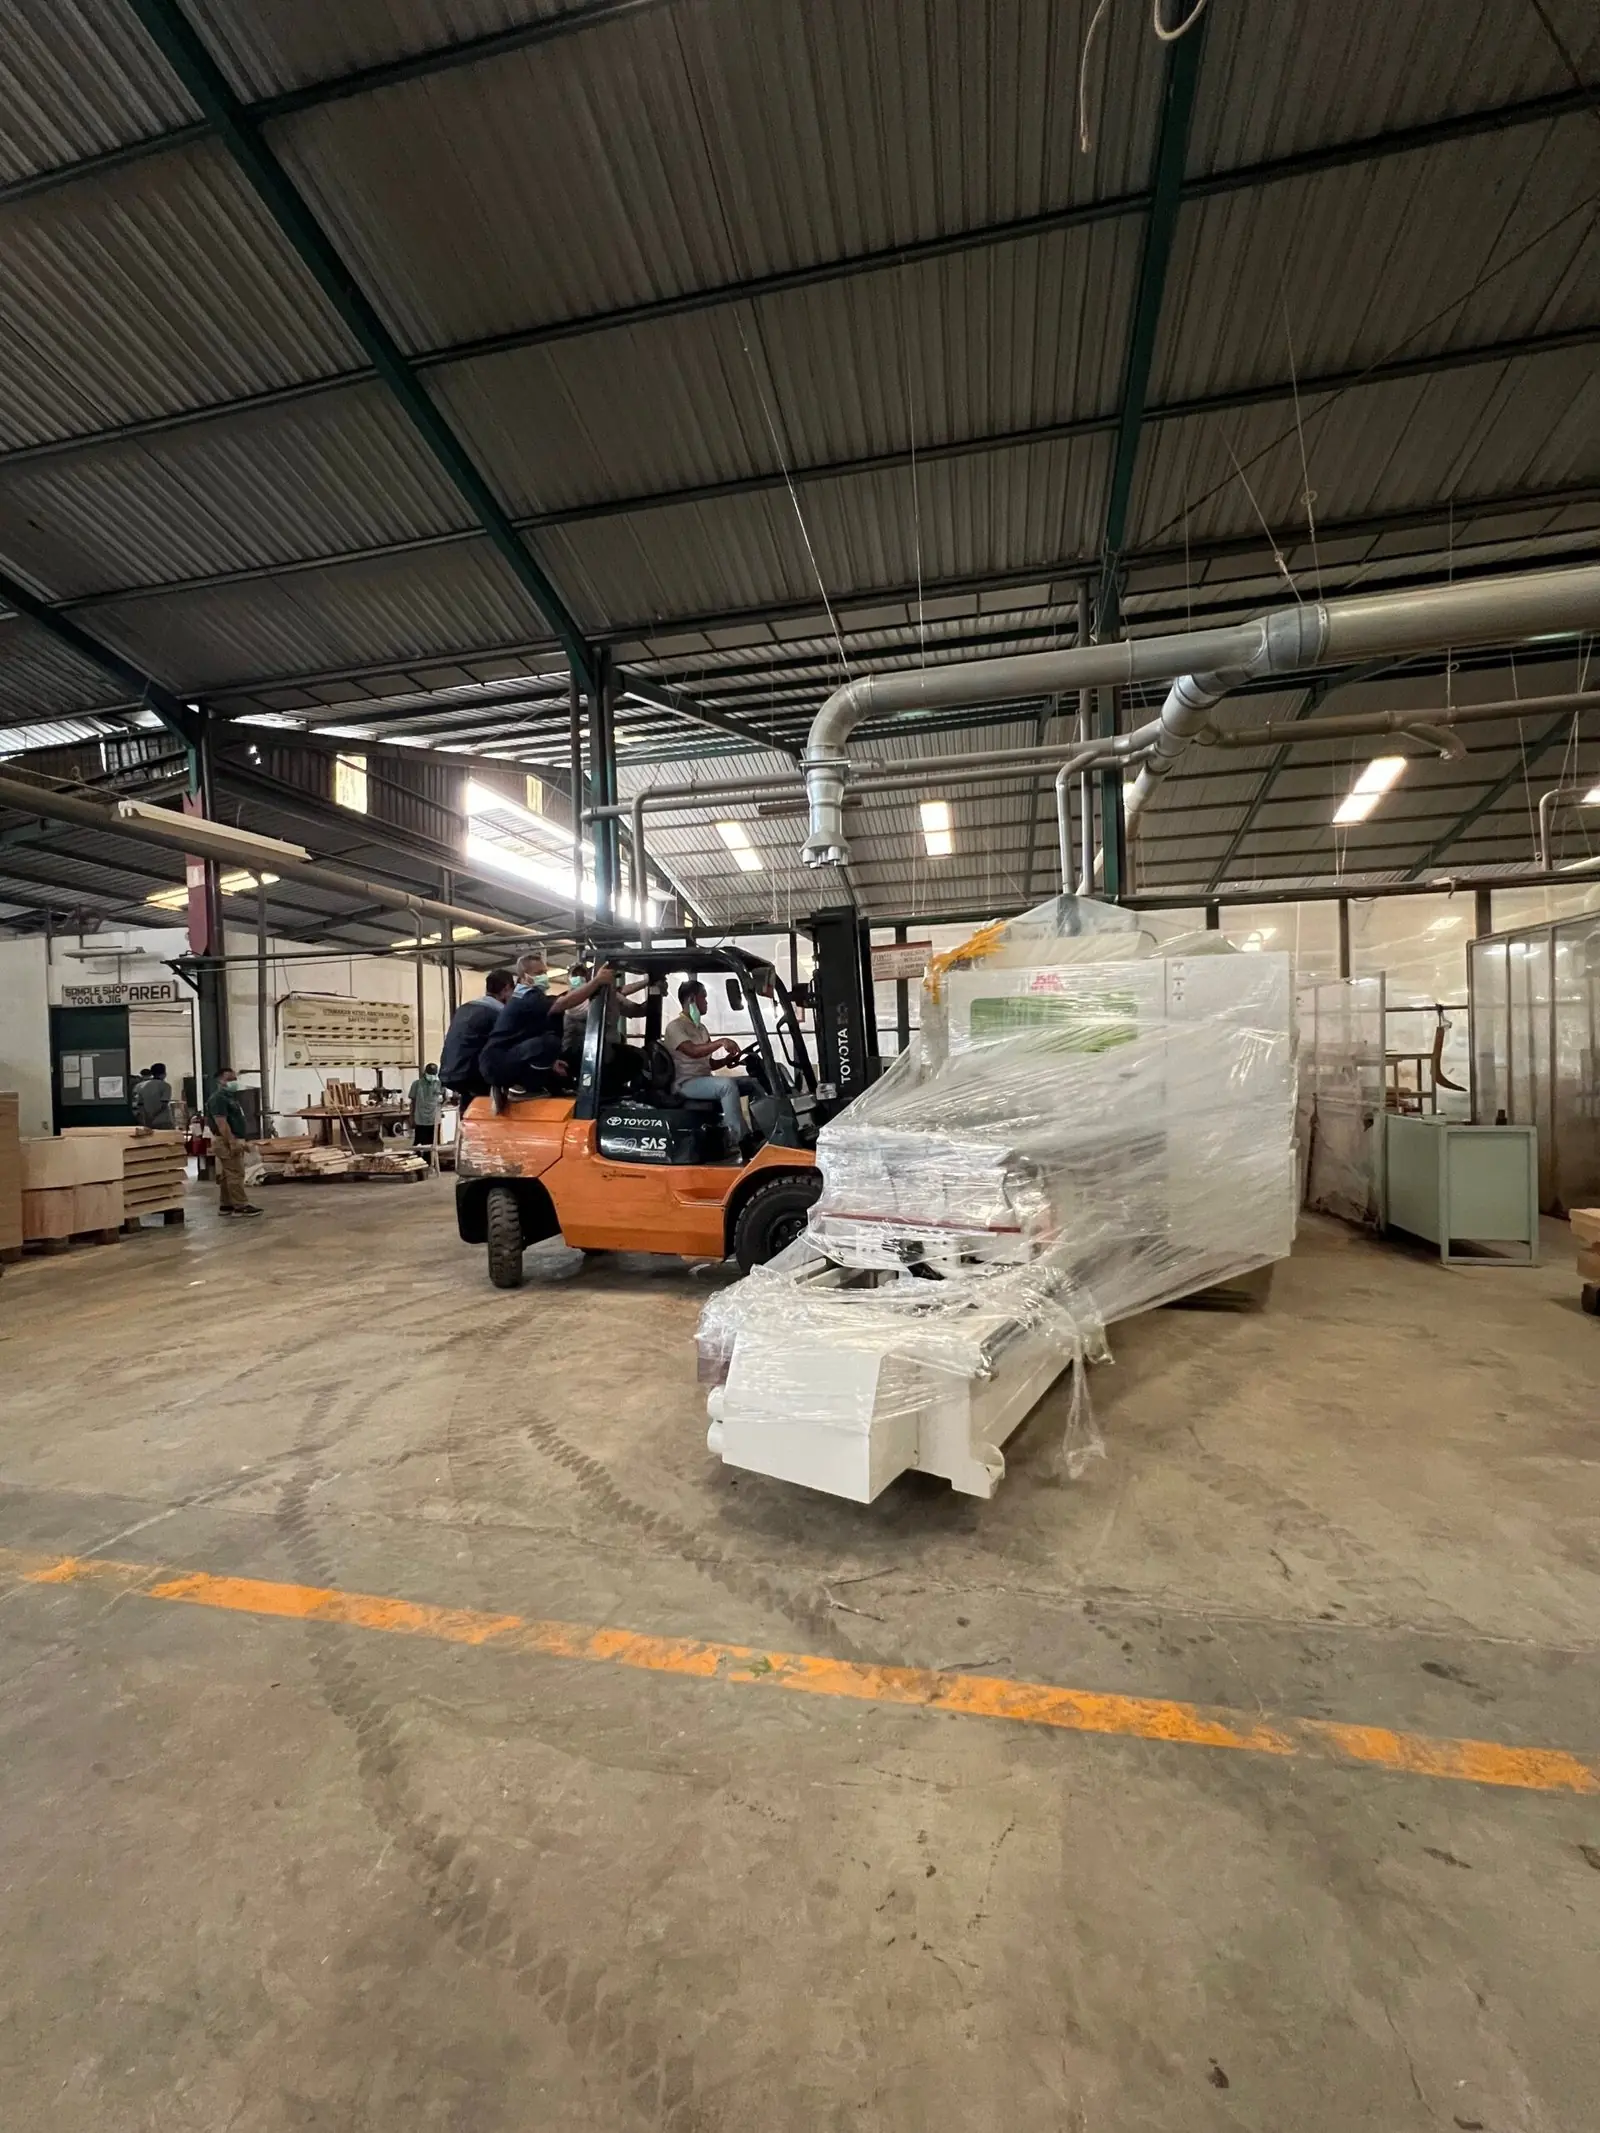
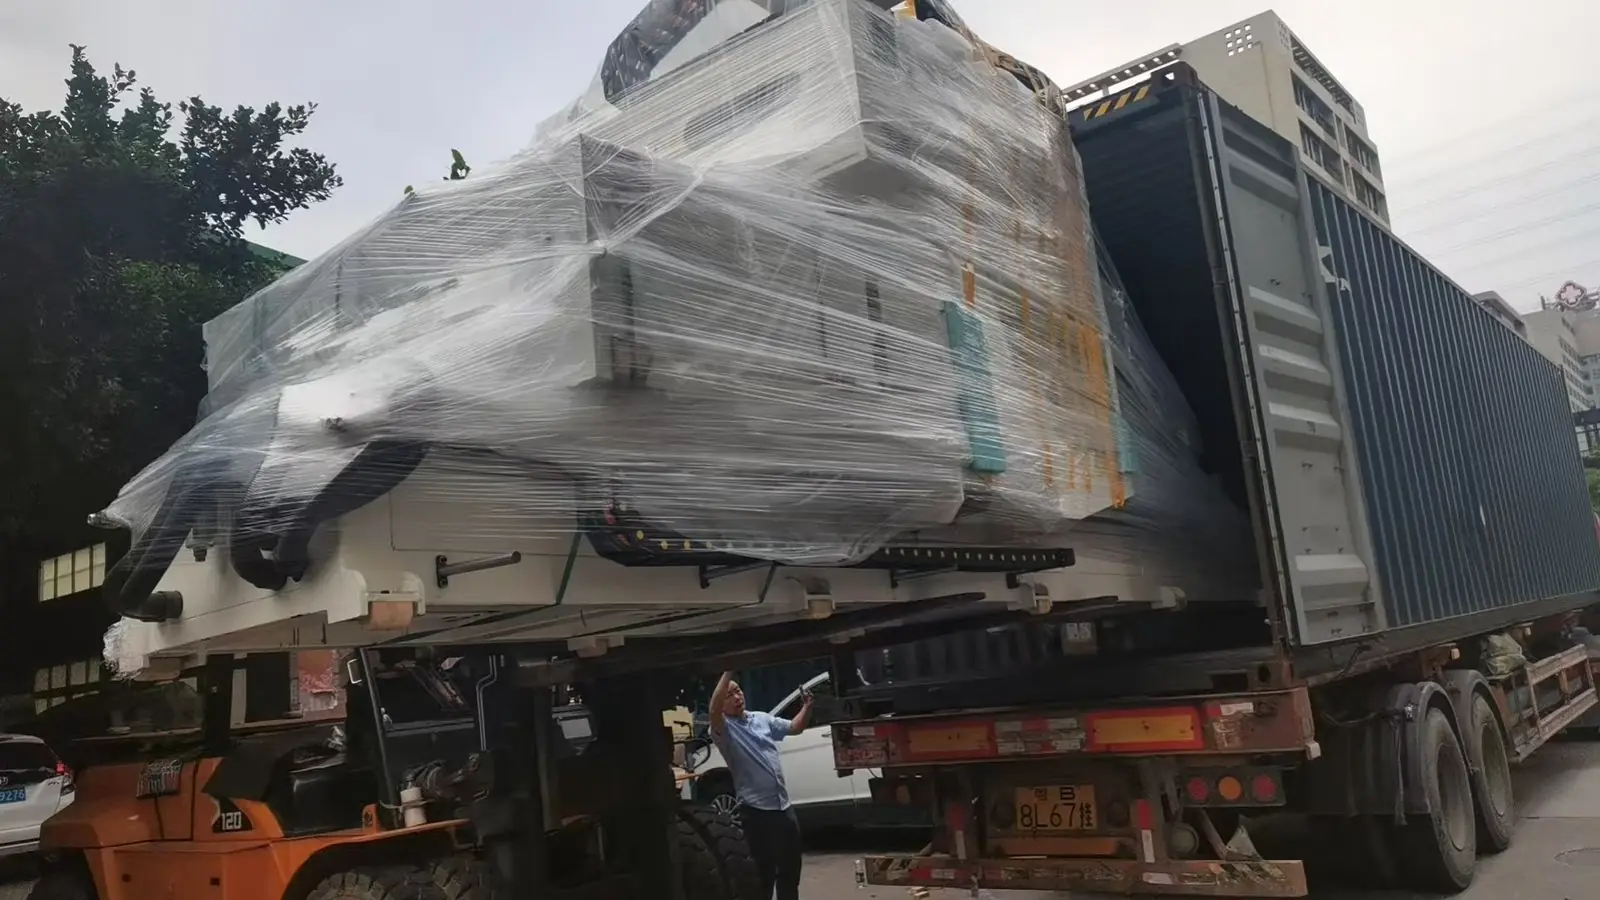
Machine installation at Danwood furniture factory in Indonesia
Indonésia · Registro de projeto documentado

Danwood Indonésia: fluxo CNC para componentes de cadeiras

Uma implementação documentada com um centro de usinagem de 16 cabeçotes e um centro de usinagem de cinco faces para componentes repetitivos de cadeiras e móveis de madeira maciça. O registro público do projeto cobre entrega, instalação, treinamento de operadores e suporte técnico; não inclui estudo público de tempo nem registro de inspeção.

Cliente: DanwoodSetor: móveis de alta qualidadeAplicação: componentes de cadeiras
2Sistemas de usinagem documentados
No localInstalação e treinamento registrados
Peças de cadeirasEscopo de aplicação publicado
Registro do projetoAceitação e usinagem de teste registradas
Contexto do cliente

O que o registro publicado do projeto identifica

Os materiais do projeto descrevem a Danwood como uma fabricante indonésia de móveis de alta qualidade para mercados internacionais. A aplicação documentada são componentes repetitivos de cadeiras e móveis de madeira maciça.

Os materiais públicos não fornecem linha de base de produção, inventário de máquinas nem meta de produção verificável de forma independente. Por isso, esta página trata o contexto do cliente e da produção como informação de registro do projeto, não como referência para outras fábricas.

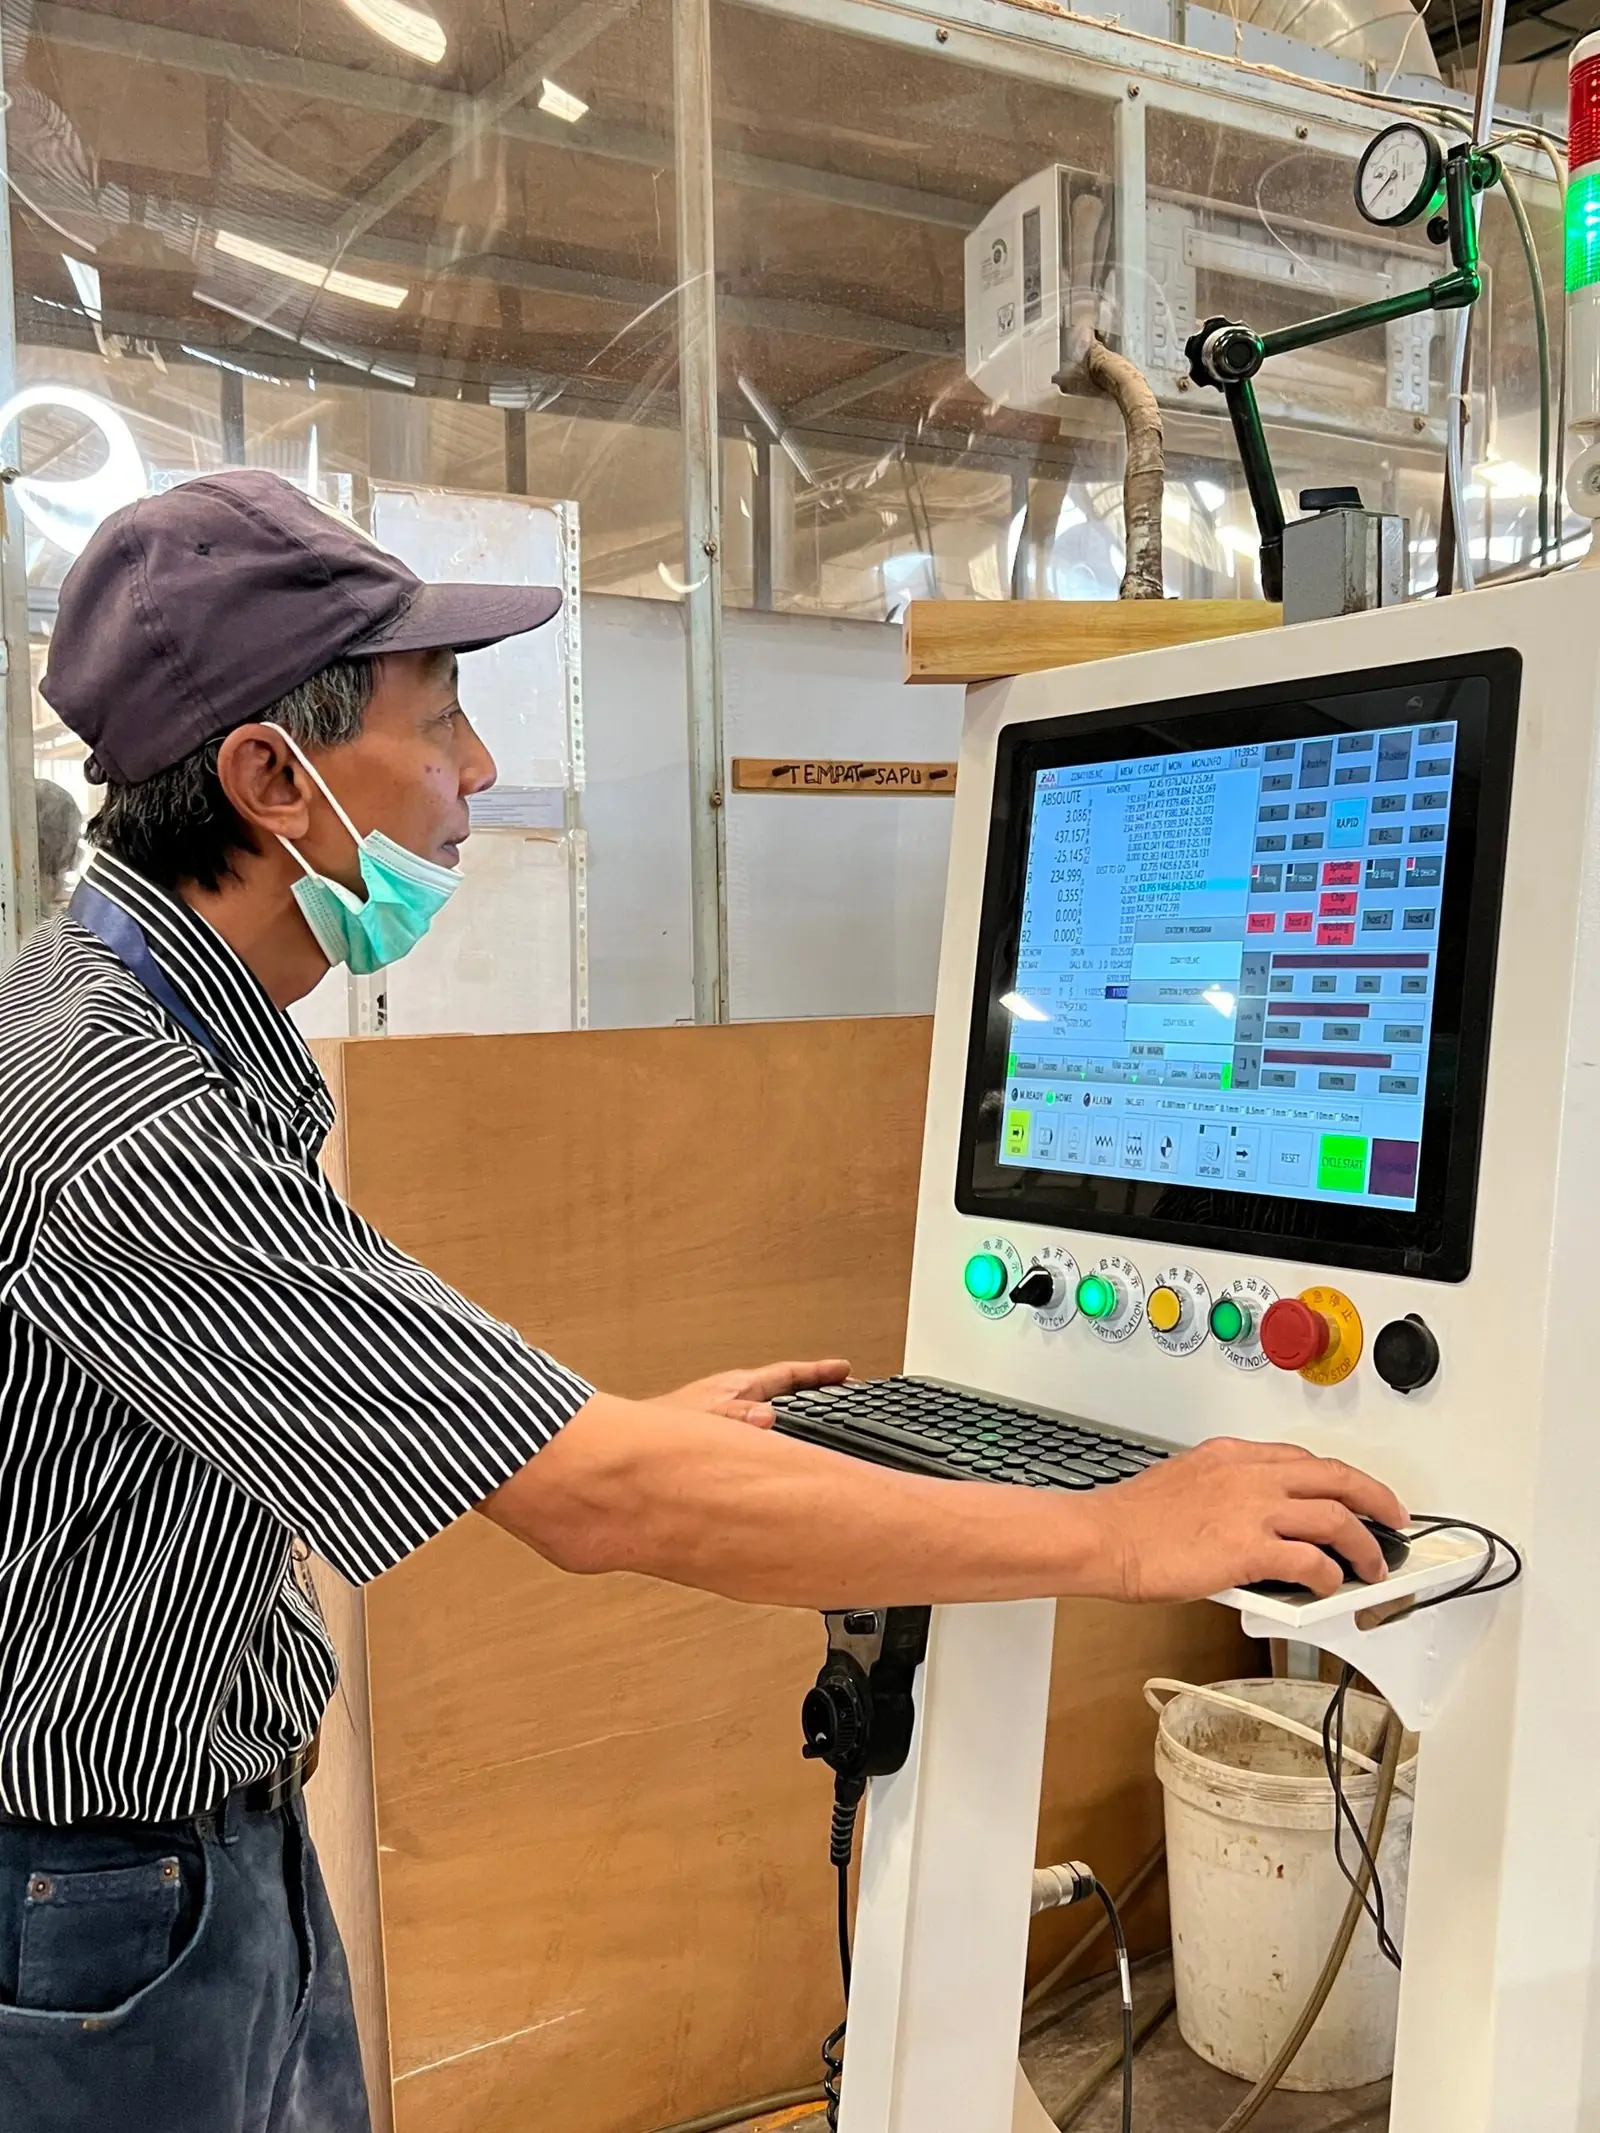
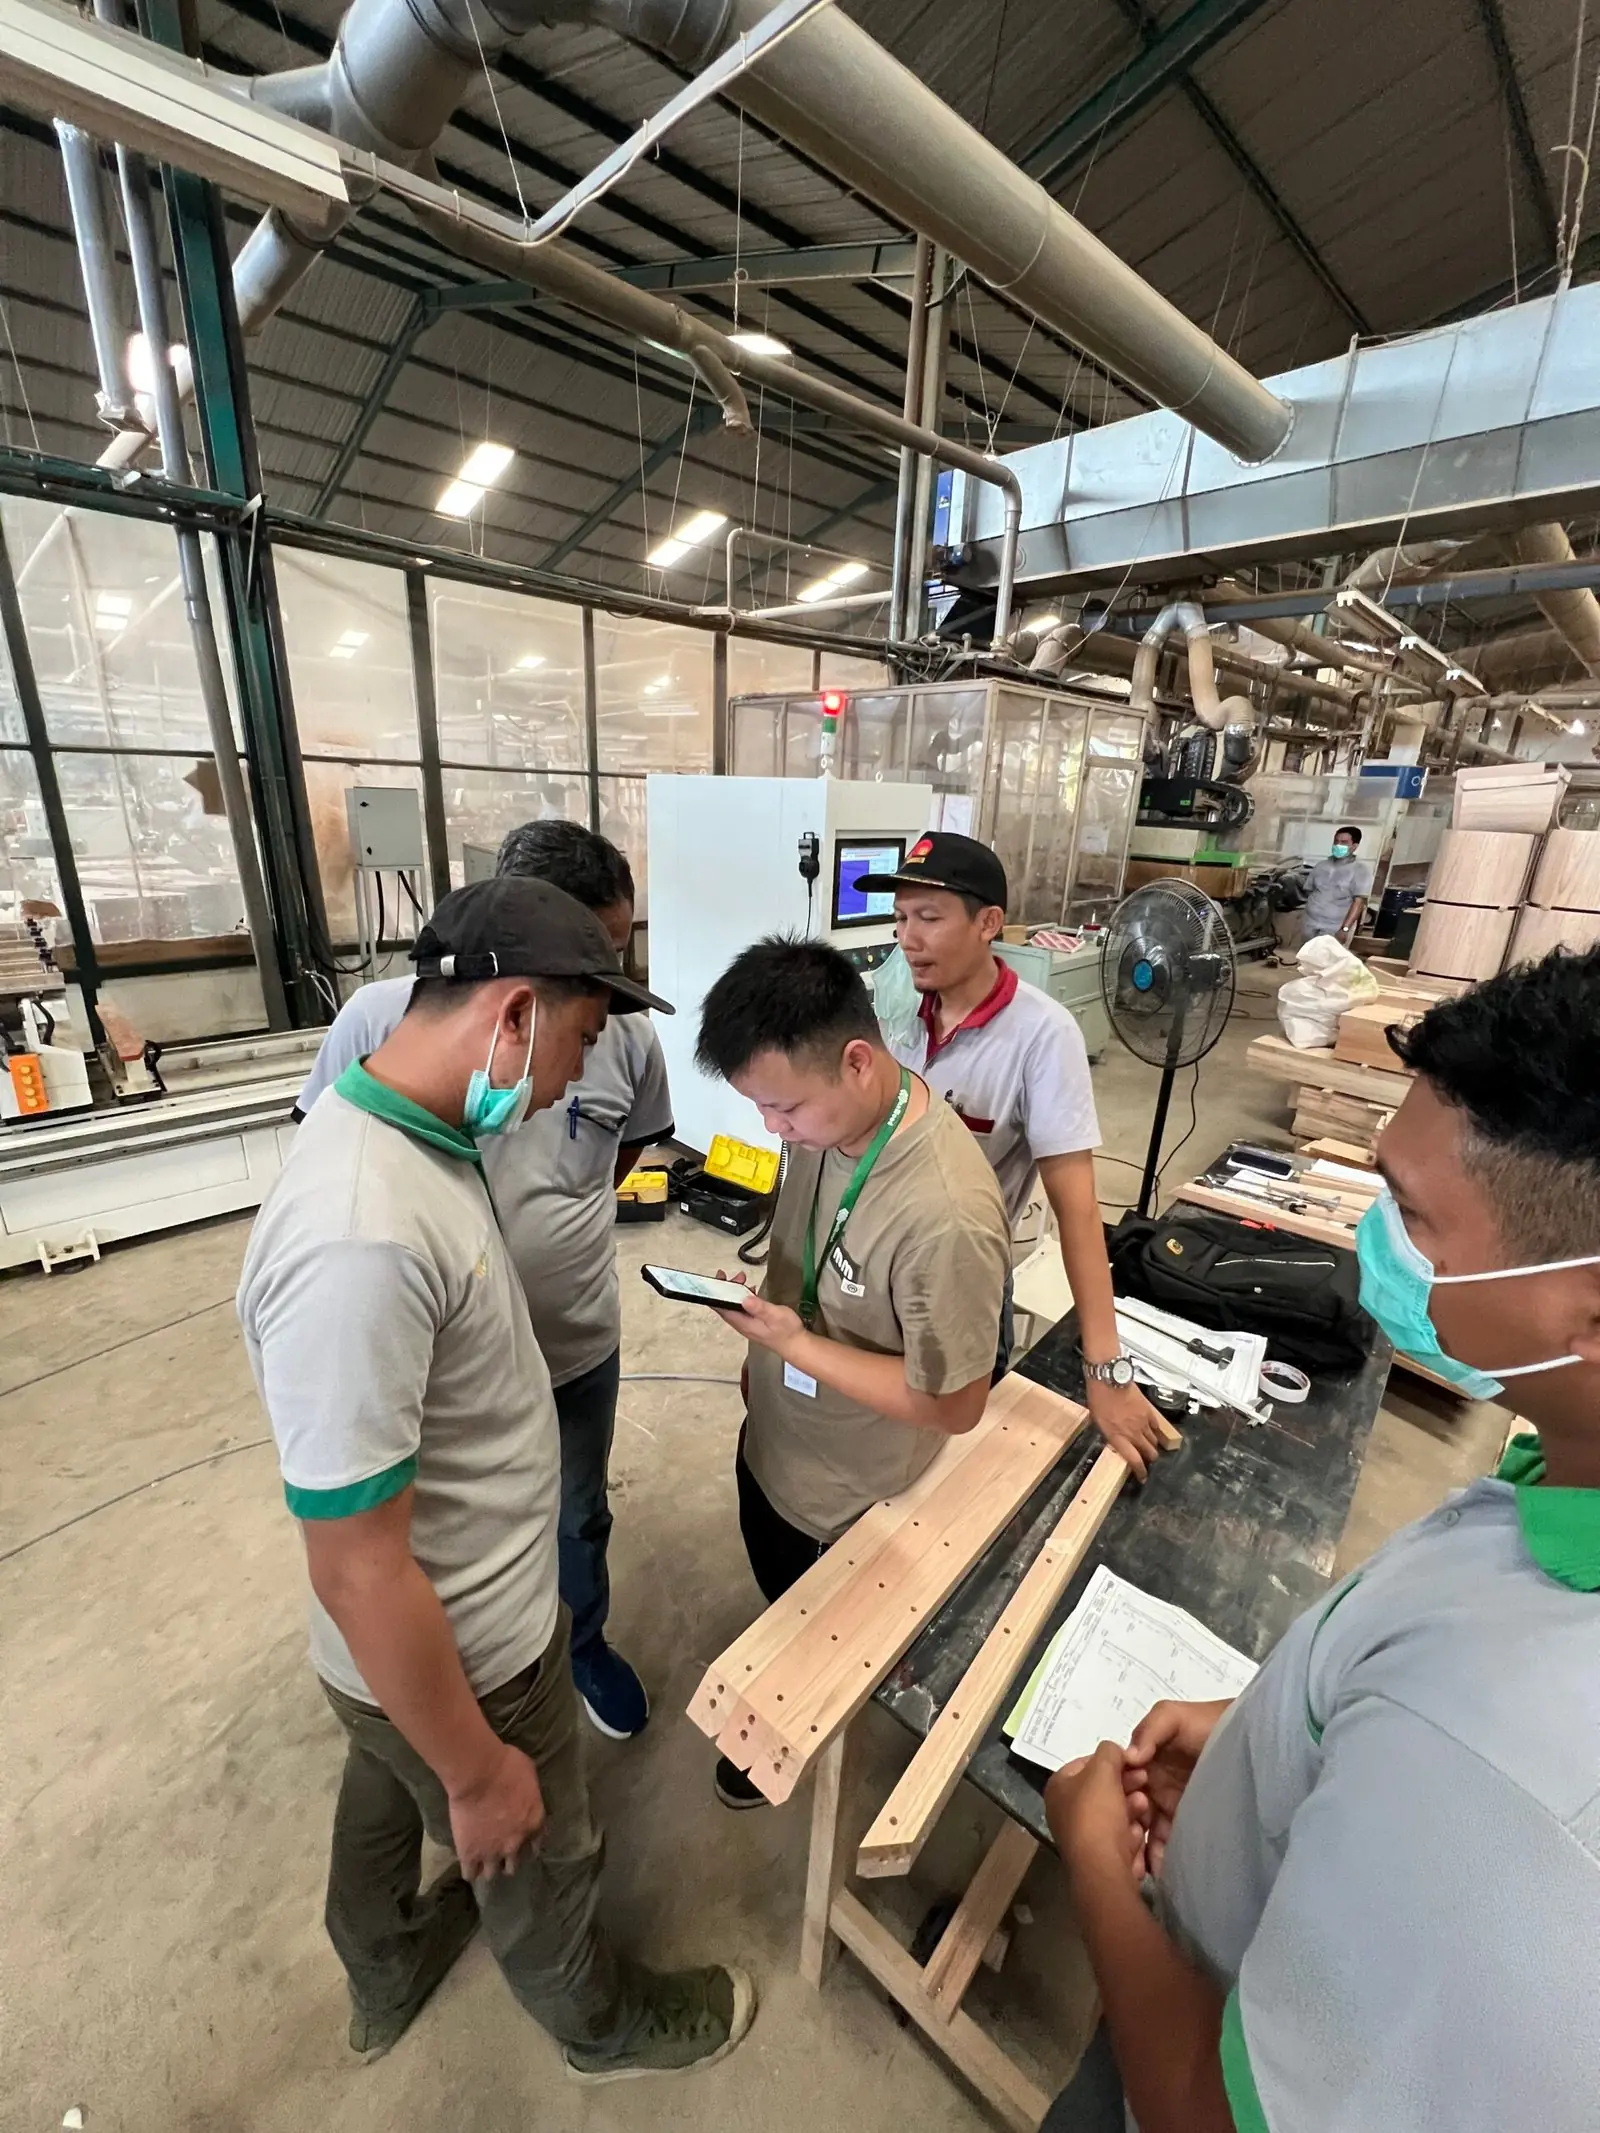
Danwood operator working with the CNC control system
Desafio de produção

Objetivos de processo registrados

Os materiais do projeto identificam os seguintes objetivos de fluxo de trabalho. São requisitos do projeto, não resultados medidos de forma independente.

01Processar componentes repetitivos de cadeiras e móveis de madeira maciça.
02Combinar furação, fresagem e ranhuramento dentro do fluxo planejado.
03Limitar novas fixações e transferências desnecessárias quando o programa da peça permitir.
04Dar suporte à usinagem em várias faces acessíveis.
05Estabelecer a transição para instalação, treinamento e suporte técnico.
Configuração do projeto

Dois sistemas de usinagem documentados

O registro publicado do projeto identifica estes sistemas para o fluxo de componentes de cadeiras e madeira maciça. As ferramentas exatas, a fixação, a estratégia de programa e as dimensões das peças não são publicadas.

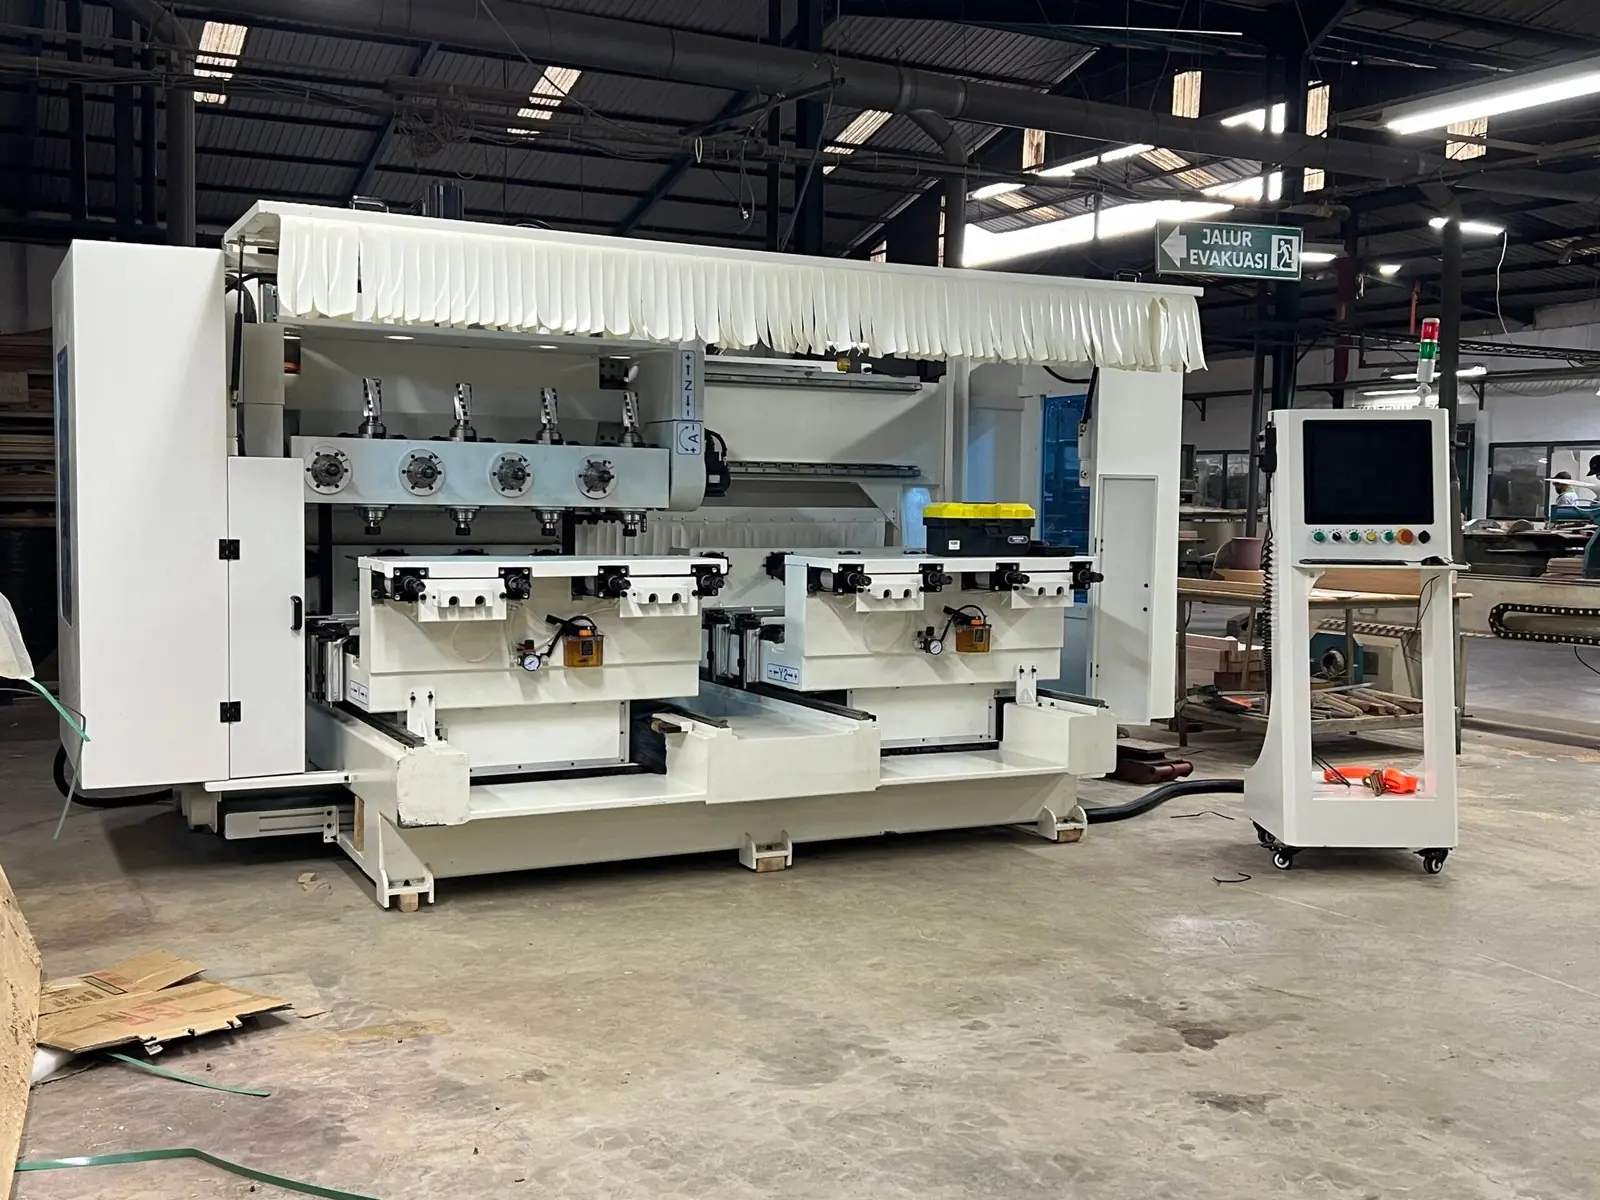
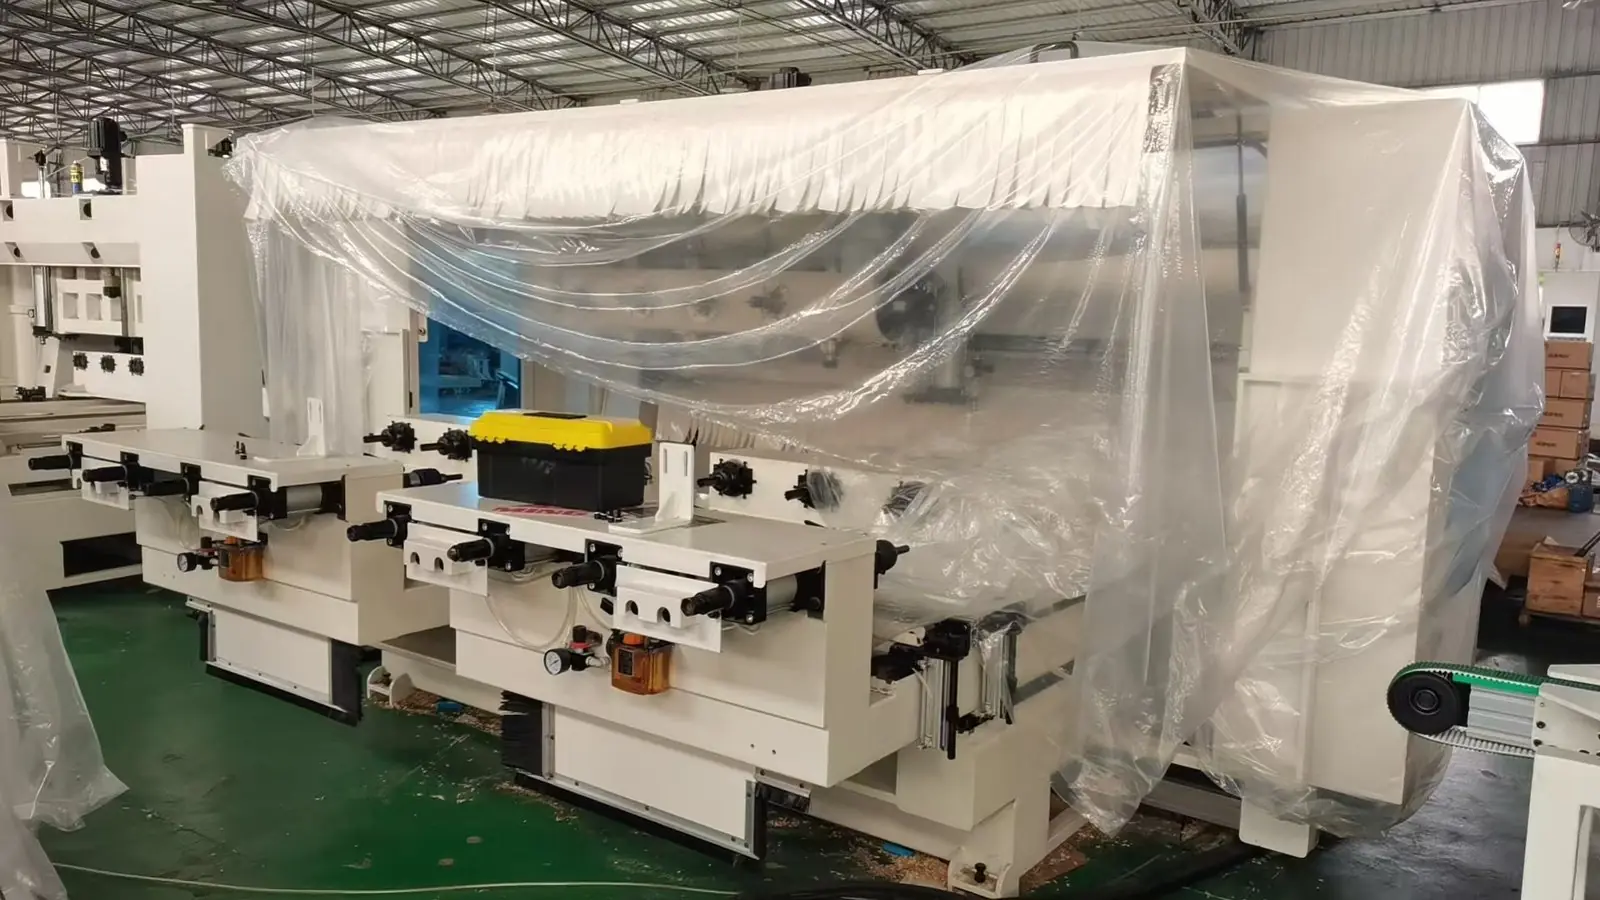
Centro de usinagem de 16 cabeçotes documented for the Danwood project
Sistema 01

Centro de usinagem de 16 cabeçotes

O registro do projeto identifica um centro de usinagem de 16 cabeçotes para furação, fresagem e ranhuramento de peças de cadeiras, componentes de madeira maciça e peças repetitivas de móveis. O registro não publica comparação de tempo de ciclo nem contagem verificada de trocas de ferramenta.

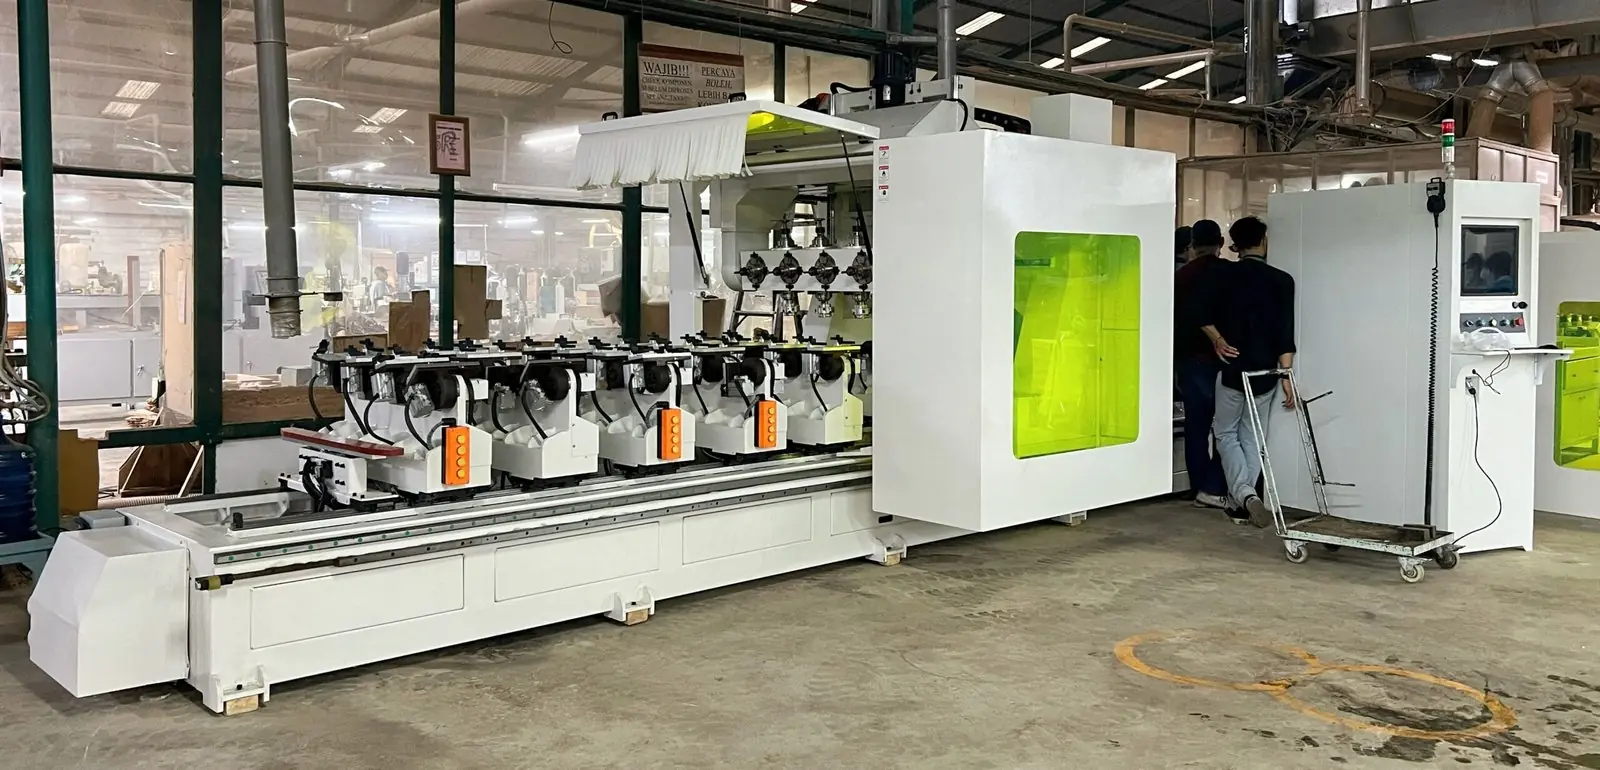
Centro de usinagem de cinco faces documented for the Danwood project
Sistema 02

Centro de usinagem de cinco faces

O registro do projeto identifica um centro de usinagem de cinco faces para furação, fresagem, ranhuramento e processamento irregular em várias faces. O registro público não informa tolerância universal de precisão nem o número exato de preparações usado em cada peça.

Instalação no local

Instalação, treinamento e transição para produção

As mídias e notas do projeto registram entrega, instalação, treinamento de operadores e coordenação com uma equipe de serviço local. As tolerâncias de calibração, critérios de aceitação e a data final de início de produção não são publicados no registro público.

Galeria do projeto

Da entrega à prontidão para produção

Suporte pós-venda

Fluxo de suporte registrado após a transição

O registro do projeto anota um relatório de uso e aceitação do equipamento, usinagem de teste, discussão de parâmetros e treinamento de operadores. Também registra um fluxo de suporte por WhatsApp entre o cliente, a equipe local do revendedor e os engenheiros da Jasper. O relatório de aceitação e os dados de resposta de serviço não são publicados aqui.

Jasper after-sales support for the Danwood project
Verificação e escopo

O que este registro de caso verifica e o que ele não verifica

Esta página relata uma implementação documentada. Ela não usa números públicos de destaque para produtividade, precisão, refugo, capacidade ou prazo de entrega porque o método de medição e os registros de inspeção que os sustentam não estão disponíveis nos materiais publicados do projeto.

Documentado: o projeto identifica um centro de usinagem de 16 cabeçotes e um centro de usinagem de cinco faces para componentes de cadeiras e móveis de madeira maciça.
Documentado: a entrega, a instalação, o treinamento de operadores, a usinagem de teste e um fluxo contínuo de suporte técnico são descritos nos materiais do projeto.
Não verificado publicamente: os tempos de ciclo de referência e pós-instalação, o volume de produção, o tamanho de amostra de inspeção, o método de medição, a taxa de rejeição e a tolerância de precisão.
Como validar um projeto comparável: revise desenhos das peças, espécie de madeira, ferramentas, dispositivos, configuração da máquina, definição de tempo de ciclo, tamanho de amostra, método de inspeção e data do teste antes de comparar resultados.
Recursos de planejamento relacionados

Use o registro do projeto para iniciar uma avaliação comparável

Estes recursos ajudam a ligar uma peça real e uma exigência de processo a uma discussão prática sobre equipamentos.

Perguntas frequentes do caso

Perguntas dos compradores sobre esta implementação

Este caso publica uma melhoria de produtividade verificada?
Não. Uma redação pública anterior incluía um número de produtividade, mas os materiais publicados do projeto não incluem a linha de base, o método de estudo de tempo, a composição das peças, o tamanho de amostra ou a data de teste necessários para verificá-lo. Este caso agora relata a implementação documentada, e não um resultado universal de produção.
Este caso publica uma tolerância de precisão de usinagem verificada?
Não. O registro do projeto anota aceitação e usinagem de teste, mas não publica relatório de medição, método de inspeção, tolerância de desenho ou plano de amostragem. A precisão de um novo projeto deve ser acordada conforme seu próprio desenho, material, dispositivo e método de medição.
O que está documentado para o fluxo da Danwood?
O registro público identifica um centro de usinagem de 16 cabeçotes, um centro de usinagem de cinco faces, o processamento de componentes de cadeiras e madeira maciça, entrega, instalação, treinamento de operadores e um fluxo contínuo de suporte técnico.
O que uma fábrica deve fornecer para uma avaliação comparável?
Forneça desenhos das peças, espécie de madeira, etapas atuais do processo, operações necessárias, tamanho do lote, tempo de ciclo alvo, requisitos de qualidade, layout de fábrica e utilidades disponíveis. A Jasper poderá então definir a peça de teste e o plano de validação adequados.